プラントや製造現場において、「ポンプやバルブの部品が摩耗し、突発的にラインが停止してしまった」「摩耗部を補修したいが、従来の溶接肉盛りでは熱ひずみが大きく加工できない」といったお悩みを抱えていませんか?
設備トラブルによる想定外のライン停止は、生産効率を大幅に低下させるだけでなく、多大な保全コストが発生する原因となります。
そこでおすすめしたいのが、低入熱によるひずみの抑制と、高い密着性を同時に実現する表面処理技術「レーザクラッディング」です。
(※『レーザクラッド』や『レーザ肉盛』、近年では『LMD』、『DED』とも呼ばれます)
本記事では、レーザクラッディングの基本原理や従来工法(溶接・溶射)との違い、具体的な活用事例、そして当社における代表的な皮膜スペックまで分かりやすく解説します。
レーザクラッディングとは、高出力のレーザ光を熱源とし、供給された金属や合金の粉末材料を基材表面に溶融・接合させて肉盛りやコーティングを行う表面処理技術です。
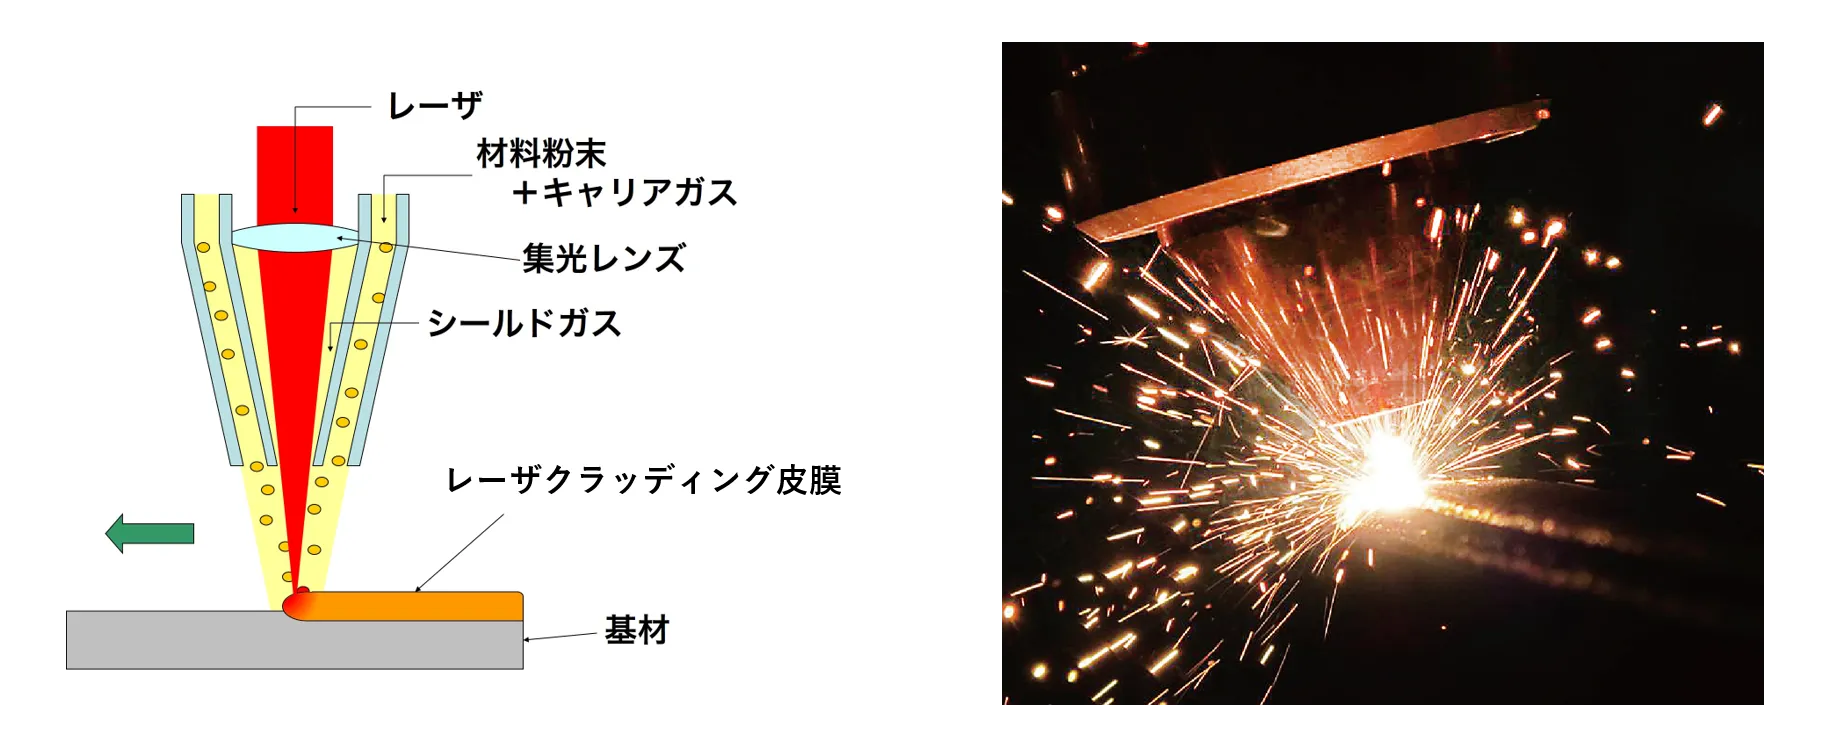
- 拡大
- レーザクラッディングの施工原理と施工の様子
【 レーザクラッディングの特徴 】
・基材への入熱が小さい
・熱ひずみや熱影響部が少ない
・基材成分の皮膜への希釈が少ない
・膜厚のコントロールが容易
最大の特徴は、「エネルギー密度が極めて高いレーザ光をピンポイントで照射できる」点にあります。
基材への入熱を最小限に抑えられるため、基材の熱影響部(HAZ)や熱ひずみを最小限に抑えることが可能です。
さらに、基材成分が溶けてクラッド層(肉盛層)に混ざり合う割合(希釈率)をごく僅か(10%未満)に抑えることができるため、材料本来の特性(例えば耐摩耗性や耐食性など)をしっかりと発揮できる点も大きなメリットです。
部品の補修や耐摩耗コーティングを検討する際、「肉盛溶接」や「溶射」など様々な手法の中でどれを選ぶべきか迷うケースは少なくありません。
工法ごとに「熱影響」、「密着性」、「希釈率」などの特性が大きく異なるため、要求性能や使用環境に応じた適切な選定が必要です。以下に、各工法の特徴と用途を比較し、まとめました。
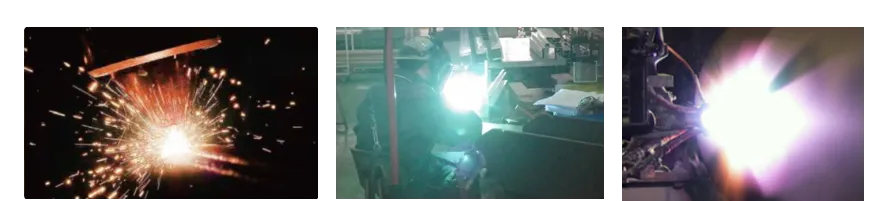
- 拡大
- 各表面処理工法の施工風景(左:レーザクラッディング / 中央:TIG溶接肉盛 / 右:プラズマ溶射)
|
比較項目 |
レーザクラッディング |
従来肉盛溶接(TIG等) |
溶射(HVOF/プラズマ溶射等) |
|
密着性 |
極めて高い(冶金的結合) |
極めて高い(冶金的結合) |
中〜高(物理的結合) ※溶射手法によっては冶金的結合 |
|
熱影響・熱ひずみ |
少ない(低入熱) |
大きい(変形が発生しやすい) |
ほとんどない(基材非溶融) ※溶射手法による |
|
希釈率(基材成分の混入) |
10%未満 |
高い |
なし ※溶射手法による |
|
活用シーン |
・従来の溶接肉盛では熱ひずみが問題になる部品 ・高機能厚膜の形成 |
・大型・厚肉部品の寸法復元 ・現場での手軽な手盛り補修 |
・熱影響をできるだけ抑えたい部品 ・広範囲への各種機能性コーティング処理 |
「従来の肉盛溶接よりも部品の熱ひずみを抑えたい、かつ厚膜で高機能な皮膜をコーティングしたい」という、従来の工法では両立が難しかった課題を解決できる点こそが、レーザクラッディングの強みです。
レーザクラッディングを設備保全や部品製造に利用すると、製品の品質向上やメンテナンスコストの大幅な削減が期待できます。
施工時の入熱が局所的であり、ワークの変形を最小限に抑えられます。施工後の曲がり修正作業や、機械加工など、余分な後加工の工数を大幅に削減できます。
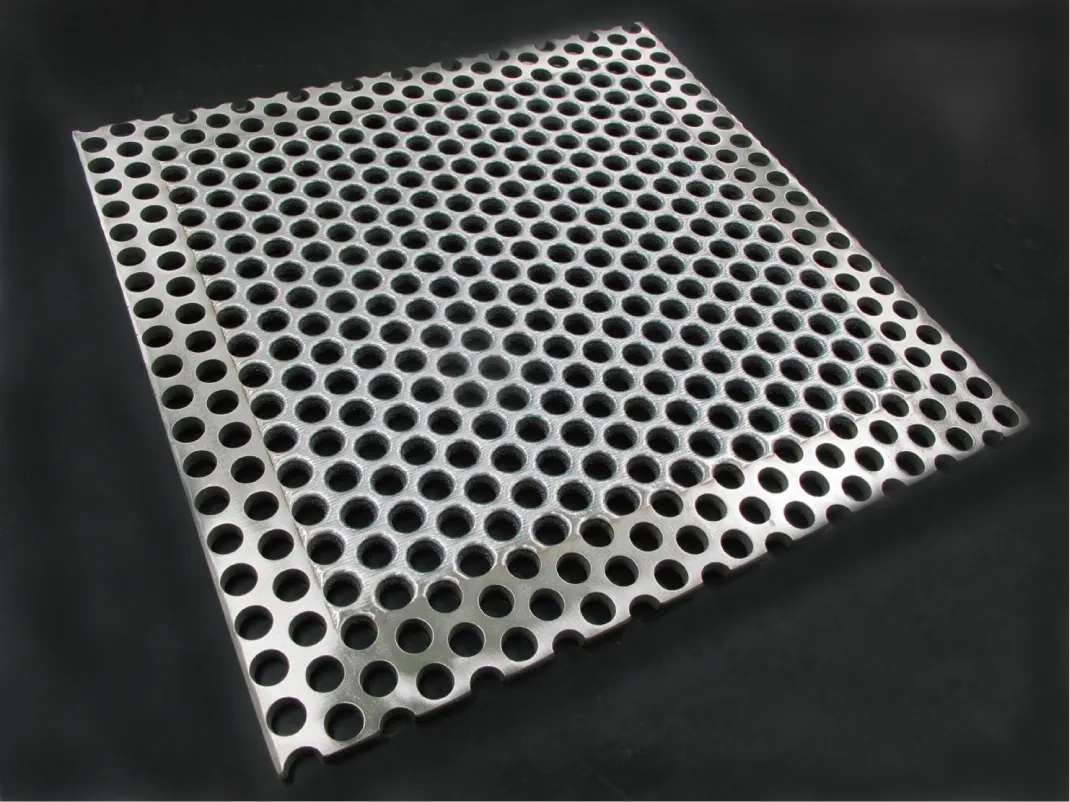
- 拡大
- スクリーン(多孔板)へのレーザクラッディング施工例
希釈率が非常に低いため、インコネルやハステロイのような高価な耐摩耗・耐食合金を厚く肉盛りしなくても狙った効果が得られます。
一般的な肉盛りと比べて、使用材料の節約や施工時間の短縮にもつながります。
タングステンカーバイド(WC)等のセラミックスを金属マトリックス内に分散させることも可能です。
これにより、従来の硬化肉盛では形成できなかった硬さと強靭さを兼ね備えたハイブリッド皮膜が形成できます。
内径加工用のヘッドを使用することで、配管内部への肉盛りも可能です。また、スポット径が小さいレーザを用いれば、キー溝や局所的な摩耗部のみを狙った局所的な寸法復元も可能です。
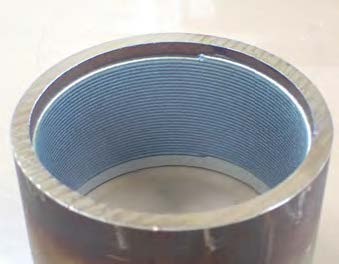
- 拡大
- スリーブ内径(内径Φ86mm)へのレーザクラッディング施工事例
部品の耐久性が飛躍的に向上するため、交換周期が延び、突発的なライン停止に伴う損失リスクを大幅に低減できます。
優れたメリットを持つレーザクラッディングですが、導入にあたっては以下の技術的制約や費用面についても考慮しておく必要があります。
設備本体の導入コストが高いことに加え、専用の粉末材料を使用することによる材料コスト、また高精度なロボットプログラミングや事前の施工条件の検証が必要な場合、TIG溶接などと比べると、加工単価が高くなる傾向があります。(※ただし、部品の長寿命化によるライフサイクルが延びれば、トータルコストで十分に回収可能です)
レーザ光は直進するため、立体的な製品においてレーザ光の影になる部位は施工できません。また、レーザヘッドが入らない配管などの内径も施工が困難です。
従来の肉盛溶接と比べれば、入熱量が低く熱ひずみは大幅に抑えられますが、完全にゼロになるわけではありません。
極端に板厚が薄い部材では局所的な加熱により変形や溶損のリスクが高まるため、仕上げ公差を見越した事前の技術打合せが欠かせません。
実際の産業分野・設備部品で活用されている、代表的な事例をご紹介します。
スラリー(固体粒子懸濁液)を輸送するポンプのインペラやバルブのシート面、配管に耐食合金等を施工します。
流体による摩耗(エロージョン)や腐食を抑制し、部品の耐用年数を大幅に延長します。
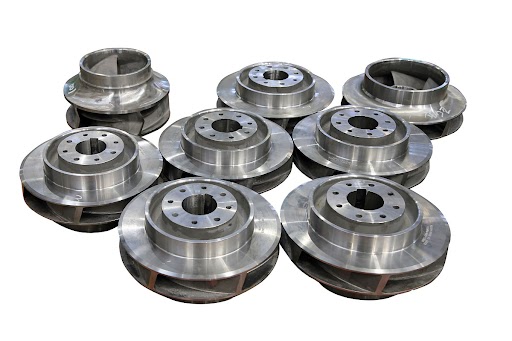
- 拡大
- ポンプ部品へのレーザクラッディング施工
ベアリングとの接触部やキー溝部など、経年使用によって摩耗した軸部品の「寸法復元」に用いられます。
軸全体の熱ひずみが極めて小さく、局所的な加工に適しているため、ひずみ取りや加工代の削減が可能であり、スピーディーな補修再生を実現します。
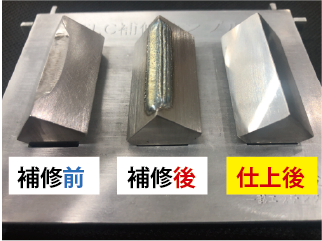
- 拡大
- レーザクラッディング補修の施工事例
著しい機械的衝撃が加わる破砕機スクリーンや各種ライナーなどに適用されています。
耐衝撃・耐摩耗性に優れた合金を厚膜形成することで過酷な環境下でも長期間基材を保護し、設備全体の稼働率向上に貢献します。
トーカロでは、お客様の使用用途や環境に合わせて選べる豊富なレーザクラッディング皮膜ラインナップを揃えております。ここでは代表的な皮膜スペックをご紹介します。
【特徴】 耐衝撃性に極めて優れ、高い皮膜硬さと良好な耐摺動摩耗性を兼ね備えた鉄基皮膜
【適用実績例】 砥石/丸鋼端面の位置合わせ用ライナー粉体衝突保護板、棒鋼搬送用設備
【特徴】 耐液滴エロージョン性・耐キャビテーションエロージョン性に優れたCo基合金皮膜
【適用実績例】デスケーラー保護ライナー、鋼管把持用ビット、熱間リング鍛造部材
【特徴】 タングステンカーバイド(WC)を配合し、耐摺動摩耗性と耐食性を高次元で両立。
【適用実績例】 破砕機用スクリーン、棒鋼受け渡し用ビーム、超硬材料攪拌アーム
レーザクラッディングは、「従来の肉盛溶接よりも熱ひずみを抑えたい」、「溶射を上回る強固な密着力がほしい」という現場のニーズに応える有効な表面処理技術です。
トーカロでは、豊富な知見と充実した設備により、お客様の課題に合わせた最適なソリューションをご提案いたします。
「自社部品に施工できるのか確認したい」、「レーザクラッディングのメリットや費用感を詳しく知りたい」と思われた方は、ぜひお気軽にお問い合わせください。
このコラムを書いた人
トーカロ 技術コラム編集チーム
溶射をはじめとする表面処理の専門メーカーとして75年以上の歴史を持つトーカロが運営。
各種プラントや製造現場が直面する「摩耗・腐食・熱」などのさまざまな課題に対して、長年培った知見とコーティング技術を活かした解決策をお届けします。