機械設備の安定稼働や製品の品質向上を図るためには、摩耗や腐食にさらされる機械部品の耐久性向上が求められますが、その対策として表面処理の選定が重要なポイントになってきます。
表面処理法には、溶射技術やめっき処理があり、それぞれの強みがありますが、求める機能や使用条件によって最適な表面処理を選ぶ必要があります。
今回は、現場の様々なニーズに応える溶射法として、「HVOF溶射(高速フレーム溶射)」の技術的な特徴や使用材料、具体的な施工事例についてご紹介します。
▶【資料ダウンロード】HVOF溶射の代表皮膜「超硬溶射」の耐摩耗特性と施工事例
HVOF溶射(High Velocity Oxy-Fuel)は、超音速のフレーム(炎)を用いて摩耗や腐食に強い皮膜を形成する溶射技術です。
溶射材料を超高速で基材へ吹き付けることで強固に密着し、内部に気孔がほとんど存在しない緻密な皮膜が形成できます。機械部品を摩耗や腐食から守り、工場設備の安定稼働に大きく貢献します。
HVOF溶射による皮膜が優れた性能を持つ理由は、その独自の加工プロセスにあります。
[ 超音速フレームの生成 ]
燃料と酸素を高圧燃焼室内で混合・燃焼させ、特殊なノズルを用いることで超音速の強力なフレームを生成します。
[ 高速衝突による高密度化 ]
溶融あるいは半溶融状態の材料粉末が極めて高い速度で基材に衝突することで、非常に緻密な皮膜が形成されます。
熱エネルギーだけでなく「粒子の高い衝突エネルギー」を利用するため、気孔が極めて少なく、基材との密着性が高い高品質な皮膜形成を実現します。
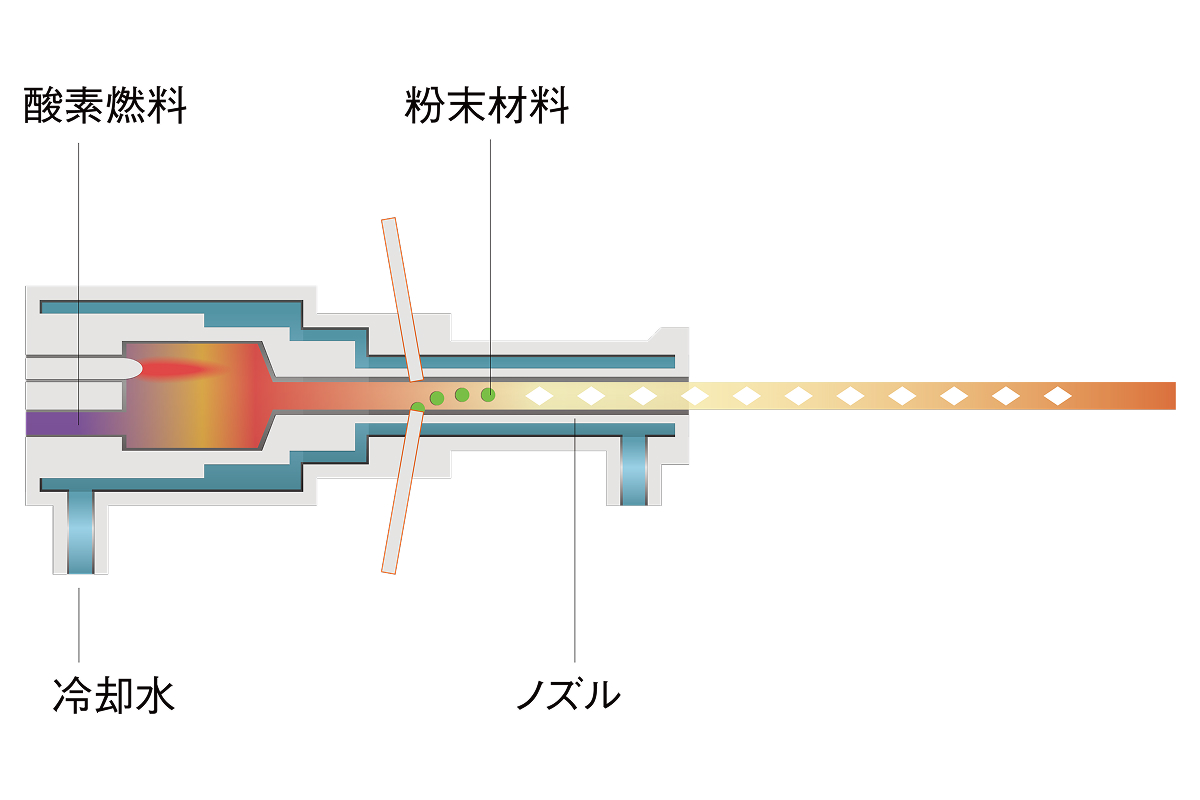
- 拡大
- HVOF溶射の仕組み
溶射技術にはいくつか種類があり、それぞれ得意とする用途や特徴が異なります。代表的な「アーク溶射」、「プラズマ溶射」と「HVOF溶射」の違いは以下の通りです。
皮膜内部の気孔の有無は粒子速度に依存し、耐食性や耐摩耗性に直結します。
アーク溶射(粒子速度:100〜200m/s程度)
皮膜の気孔率はやや高めですが、大面積を効率よく施工でき、コストパフォーマンスに優れています。
プラズマ溶射(粒子速度:200〜500m/s程度)
1万度を超える超高温のプラズマジェットを生成できるため、高融点のセラミックスを十分に溶融させて成膜する用途に適しています。
HVOF溶射(粒子速度:600m/s以上)
大きな衝突エネルギーにより、気孔率1%未満の極めて緻密な皮膜が形成できます。WCサーメット(超硬)などの耐摩耗皮膜の成膜に最適です。
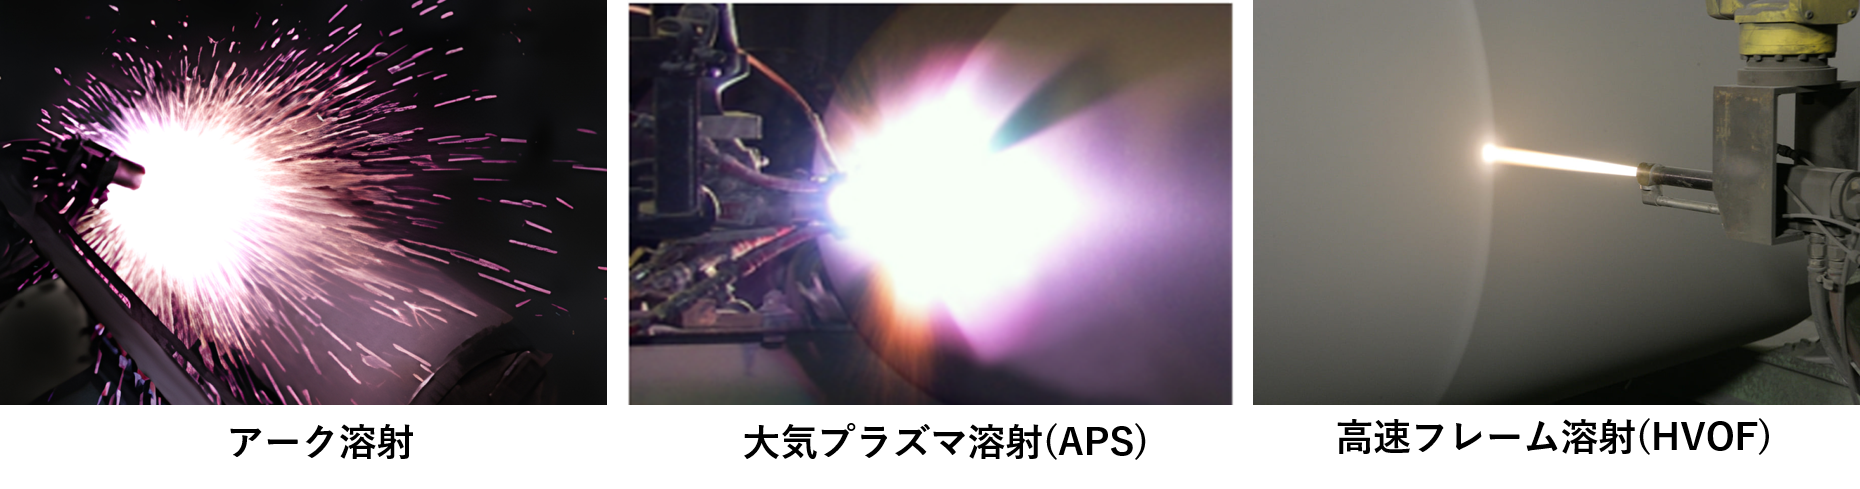
- 拡大
- 他の溶射手法との比較
プラズマ溶射が10,000℃以上の極めて高いフレーム温度になるのに対し、HVOF溶射のフレーム温度は約2,000〜3,000℃であり、比較的低いことが特徴です。
さらに、粉末材料のフレーム中の滞在時間が短いため、熱変質の少ない皮膜が得られます。
HVOF溶射を他の溶射手法(アーク溶射・プラズマ溶射等)や従来の表面処理と比較すると、次のような特徴を有しています。
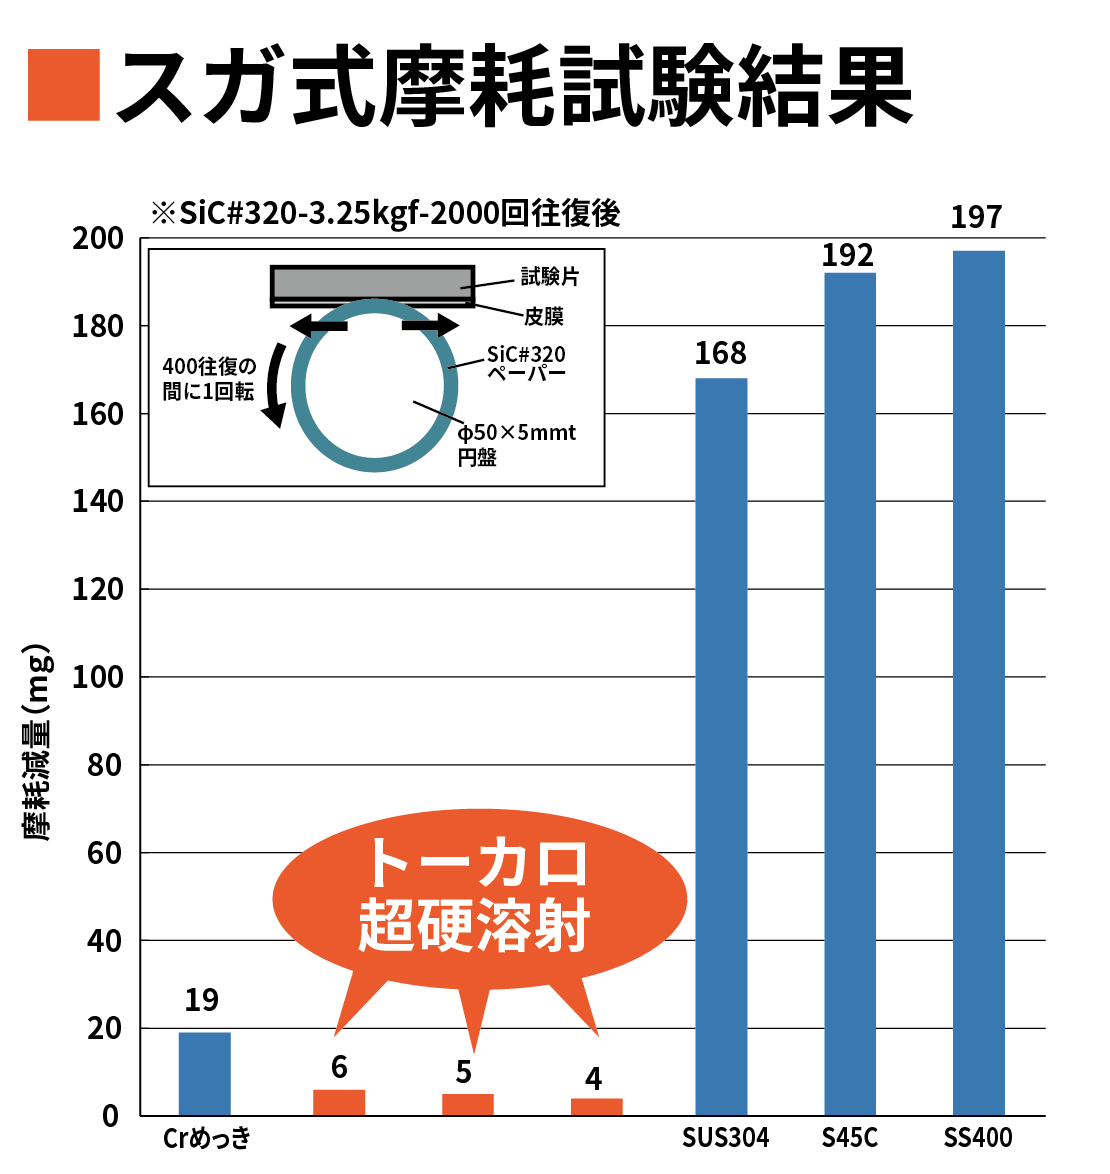
緻密な皮膜が形成できるため、アブレッシブ摩耗やスラリー摩耗などに対し優れた耐摩耗性を示すとともに、薬品や腐食性物質の皮膜への浸透を防ぎます。さらに封孔処理を施すことで、環境遮断性を一層高めることも可能です。
- 拡大
- 【当社試験データ】スガ式摩耗試験における各素材の摩耗減量比較
基材に強固に密着しており、高負荷環境でも剥離しにくい皮膜です。
緻密な皮膜なので、精密研磨によりRa0.02μm以下の超鏡面に仕上げることが可能です。フィルム製造ラインなどの傷対策が求められる用途にも適しています。
硬質クロムめっきなどで懸念される六価クロムを使用せず、人体や環境に配慮した材料組成を選択できるため、将来的な規制リスクや調達懸念を解消できます。
HVOF溶射の施工費が比較的高価になることもありますが、部品寿命の飛躍的な向上、予期せぬラインストップの防止、保全工数の削減等により、長期的なトータルコストの削減に貢献します。
【 知っておきたい留意点(デメリット)】
基材への入熱や成膜時に発生する圧縮応力によって、基材に変形や反りが生じることがあります。これを防ぐために、基材の厚さや形状などを事前に確認させていただくことがあります。
使用環境や課題に応じて、最適な溶射材料を選択できます。
高硬度なセラミックスと粘り強い金属を複合化した材料群です。
タングステンカーバイド(WC系)
常温〜中温域における代表的な耐摩耗材料で、溶射皮膜では最高クラスの硬さを示します。産業機械をはじめ、幅広い分野で実績がある材料です。
クロムカーバイド(Cr₃C₂系)
耐熱・耐酸化性に優れるため、500℃を超える過酷な熱環境下で使用される部品に適しています。
耐食性の付与や、補修(寸法復元)に用いられる材料群です。
ニッケル基・コバルト基合金(インコネル・ハステロイ・ステライト等)
酸・アルカリや腐食性ガスへの耐性に優れ、耐摩耗性と耐食性が高いレベルで両立しています。
ステンレス鋼(SUS316L等)
大気環境下での腐食対策や摩耗したシャフトの補修(寸法復元)等にも最適です。
HVOF溶射がものづくりの現場でどのように役立っているのか、トーカロの施工事例や製品写真を交えて業界別にご紹介します。
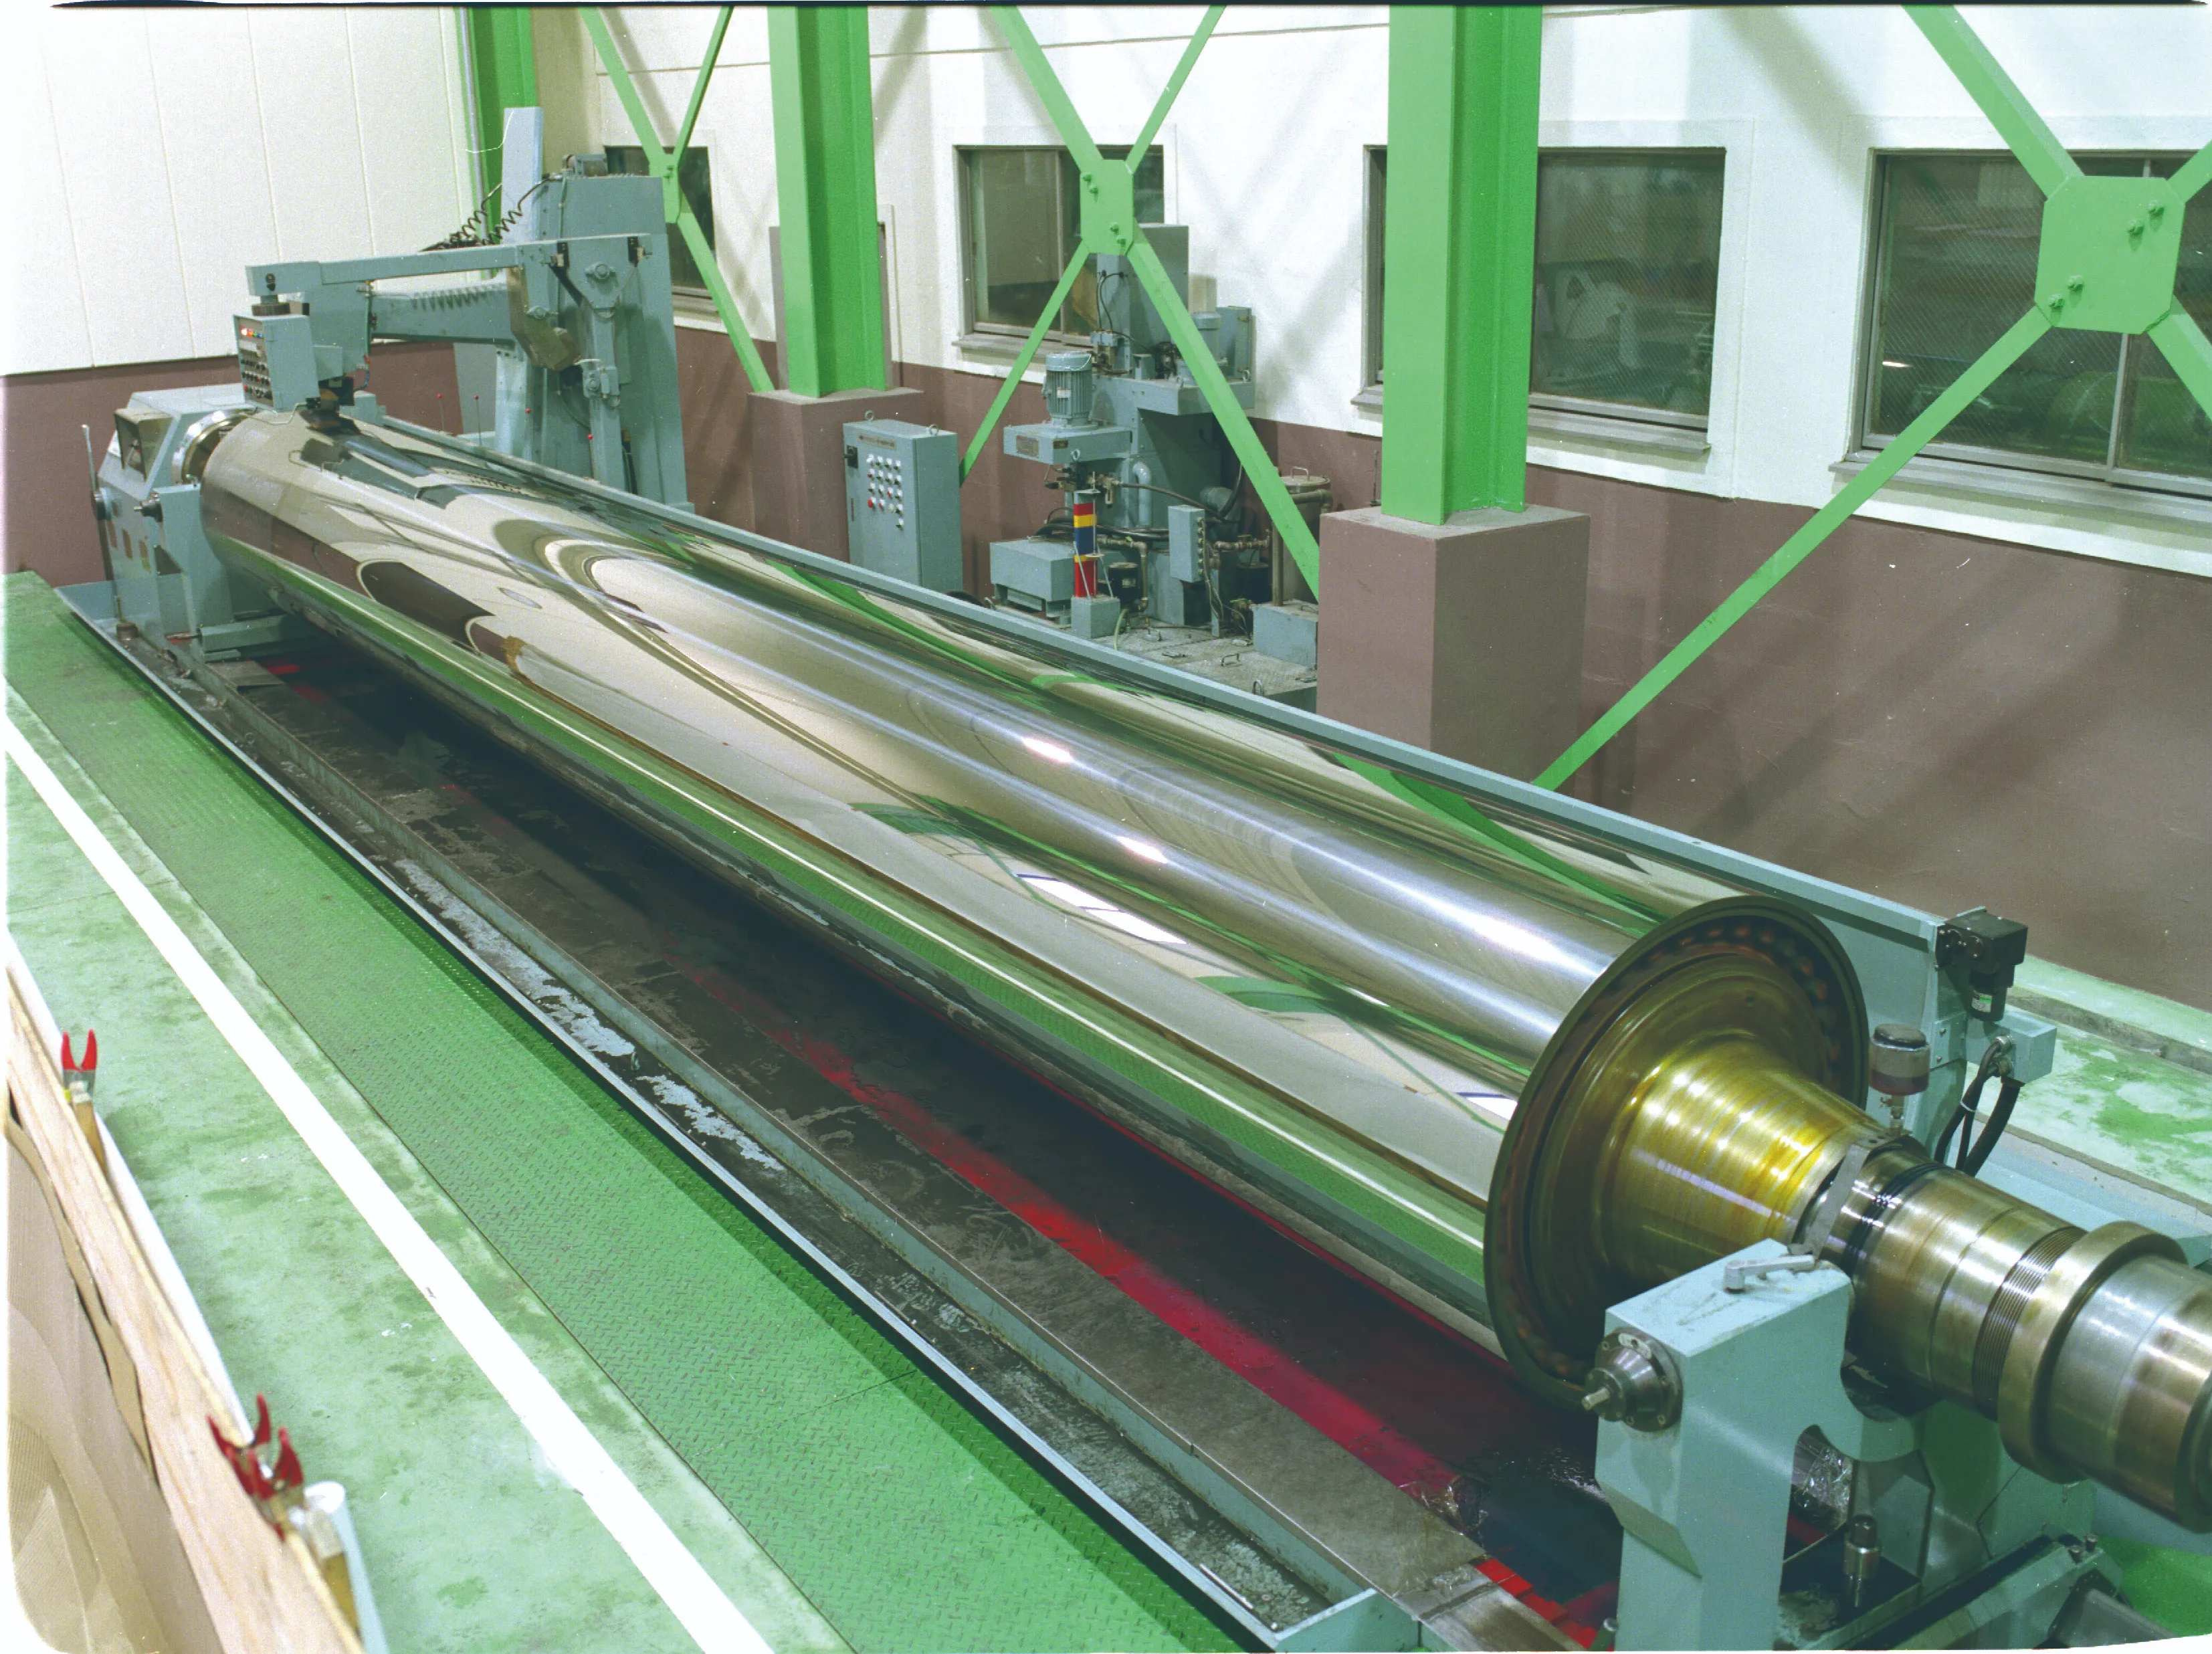
光学フィルムなどの製造に用いられるロールでは、微細なキズが製品品質に直結します。HVOF溶射で超硬合金(WC系)を成膜し、Ra0.02μm以下の鏡面に研磨することで、鏡面を長期間維持することができるため、ロール交換周期を大きく延ばすことに成功しています。
- 拡大
- 光学フィルム製造ライン用 超鏡面ロール(施工事例)
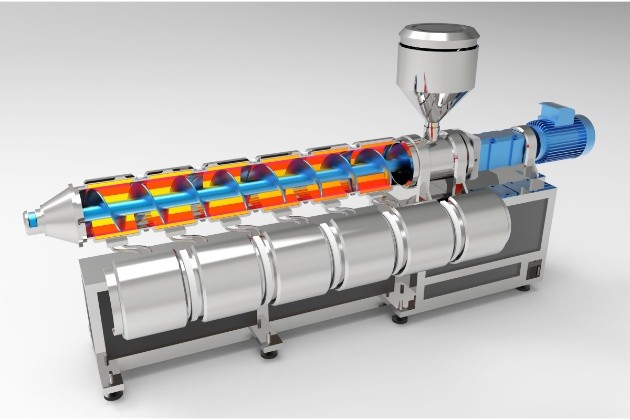
粉体やスラリーを搬送するスクリューフィーダーなどの混錬練設備部品では、搬送する原料によって摩耗と腐食が同時に進む厳しい環境に晒されることがあります。
これらの部品に対し、耐食・耐摩耗性に優れたタングステンカーバイド系サーメット皮膜等を成膜することで、大幅な寿命延長とメンテナンス頻度の削減を実現しています。
- 拡大
- 混練・搬送設備
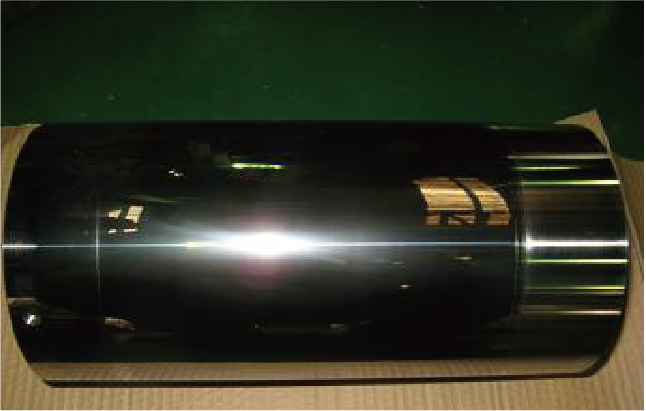
土砂を含む排水や海水、薬液を移送する遠心ポンプのインペラやシャフトスリーブでは、キャビテーションエロージョンやスラリーエロージョンなどの損傷が発生することがありますが、耐摩耗性に優れた溶射皮膜を適用することで、ポンプの性能低下や液漏れトラブルを防ぎます。
- 拡大
- ポンプ用スリーブ(施工事例)
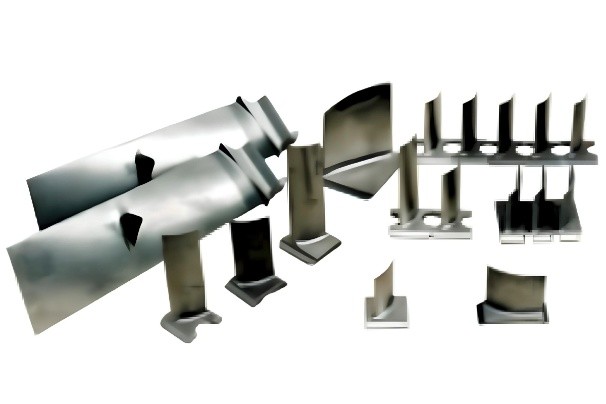
タービンブレードなどの発電設備部品には、耐酸化性や耐高温腐食性に優れたNi基、Co基合金等の溶射皮膜が適用されています。高温環境下での部品損傷を抑制し、設備の長期安定稼働を支えています。
- 拡大
- タービンブレード
はい、1個単位のご注文から承ります。テストピースを用いた性能評価から、摩耗したシャフト・ロールの補修(寸法復元)まで柔軟に対応いたします。
溶射から仕上げまで一貫して加工いたします。溶射皮膜の仕上げ加工に対する豊富な知見をもとに、ミクロン単位の寸法調整から超鏡面仕上げまで責任を持って対応いたします。
ご使用環境(温度・接触する物質・衝撃の有無等)をお聞かせください。豊富な試験データや改善実績をもとに、費用対効果の高い最適な仕様をご提案いたします。
予期せぬ設備停止や度重なる部品交換は、工場の生産性向上において大きな課題となります。HVOF溶射による緻密な皮膜を活用することで、機械部品の摩耗や腐食への対策、環境規制(RoHS/REACH)への対応、そして長期的なトータルコストの削減が実現できます。
トーカロは、国内溶射市場シェアNo.1の実績と豊富な知見を生かし、多種多様な皮膜・施工条件の中からお客様の現場環境に合わせた最適な仕様をご提案いたします。
摩耗や腐食でお困りの設備がございましたら、ぜひお気軽にお問い合わせください。
▶【資料ダウンロード】HVOF溶射の代表皮膜「超硬溶射」の耐摩耗特性と施工事例