

表面処理は、金属や樹脂、セラミックスなどの素材の表面に、素材そのものとは異なる特性を持たせるための加工です。
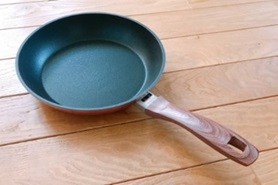
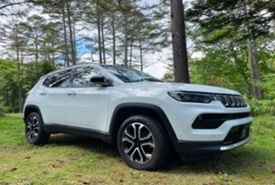
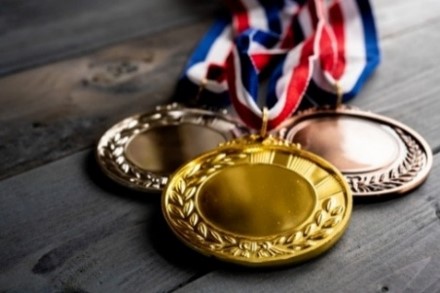
ものづくりの現場では欠かせない技術で、私たちの身の回りには表面処理が施されたものが数多くあります。たとえば、フライパンが焦げ付きにくいのも、自動車のボディが錆びにくいのも、金メダルが金色に輝いているのも、いずれも表面処理の効果です。
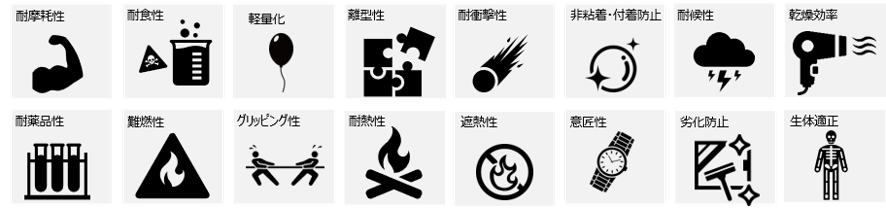
表面処理で表面に持たせられる機能には、次のようなものがあります。
- さびにくくする(耐食性)
- すり減りにくくする(耐摩耗性)
- 衝撃に強くする(耐衝撃性)
- 熱に強くする(耐熱性)
- なめらかに動かす(摺動性)
- 水をはじく(撥水性)
- 汚れやくっつきを防ぐ(非粘着性)
- 見た目を良くする(美観性)
- 電気を通さなくする(絶縁性)
- 電気を通しやすくする(導電性)
- 熱を伝えやすくする(熱伝導性)
- 熱を伝えにくくする(遮熱性)
素材そのものを変えずに課題を解決したい…そんな時は、表面処理を検討してみませんか?
代表的な表面処理の種類とその機能をご紹介します。
|
塗装 |
めっき |
アルマイト |
溶射 |
|
|
方法 |
刷毛塗り塗装、ロールコーター塗装、電着塗装、静電塗装、粉体塗装 など |
電気めっき、化学(無電解)めっき、溶融めっき、気相めっき など |
陽極酸化(硫酸、シュウ酸、混酸 その他) |
大気プラズマ溶射、減圧プラズマ溶射、高速フレーム溶射、アーク溶射、溶線式フレーム溶射、粉末式フレーム溶射 など |
|
皮膜の種類(成分) |
ポリウレタン、アクリル、エポキシ、フッ素樹脂 など |
クロム、ニッケル、銅、亜鉛、錫、銀、金など |
酸化アルミニウム |
金属、合金、セラミックス、サーメット など |
|
機能(目的) |
耐食、非粘着、防汚、装飾 など |
耐摩耗、耐食、導電、抗菌、装飾 など |
耐摩耗、耐食、絶縁、非粘着、着色 など |
耐摩耗、耐食、耐衝撃、絶縁、導電、耐熱、熱伝導、摺動 など |
表面処理を行う際、皮膜の密着性や品質を大きく左右するのが「前処理」です。素材表面の汚れを落とし、皮膜が定着しやすい表面状態をつくります。
基材加工時などに付着した油分や汚れを、溶剤やアルカリ洗浄液などで取り除きます。油分が残っていると、密着不良の原因となります。
物理的に表面を荒らすことで密着力を高める「アンカー効果」を狙います。サンドブラストなどが代表的な手法です。
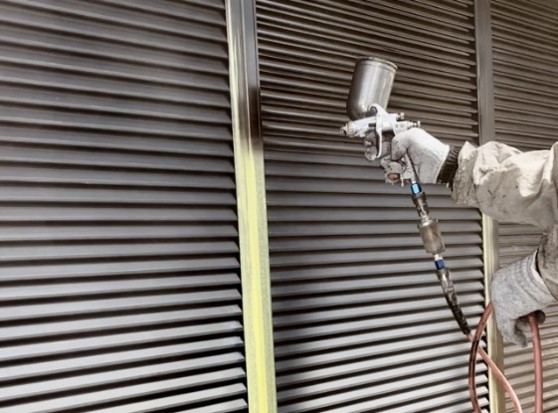
塗装とは、見た目を良くしたり、さびや腐食を防ぐために、塗料を塗って膜を作る表面処理です。
塗装の多くは常温や大気圧下で加工できるので、建物や自動車、船、飛行機など、いろいろな分野で使われています。
また、フライパンの焦げつきを防ぐ「フッ素樹脂コーティング」も、塗装の一つです。こうした特別な機能を持たせる塗装のことを、機能性塗装と呼ぶこともあります。
|
塗料(樹脂) |
特徴 |
|
ポリウレタン樹脂 |
耐衝撃性、耐摩耗性、耐薬品性に優れる。黄変しやすく耐候性に劣る。 |
|
アクリル樹脂 |
耐水性、耐薬品性に優れる。変色しにくく耐候性も良好。 |
|
エポキシ樹脂 |
接着性、耐水性、耐薬品性に優れる。耐候性に劣る。 |
|
フッ素樹脂 |
耐水性、耐薬品性、耐候性に優れる。施工時に熱処理が必要。 |
- 多くは常温・大気圧の環境で施工できるため、汎用性が高い
- 現地での作業が可能なものが多い
- 施工できる対象物のサイズに制限が少なく、小さなものから大きなものまで対応できる
- 基材の材質も幅広く対応可能で、金属や樹脂、ガラス、セラミックス、木材などに使える
- 塗料の種類が豊富で選択肢が多い
- 比較的コストを抑えられる
- 他の表面処理に比べると強度や密着性がやや劣る
- ムラができやすいことがある
- 一般的に耐熱性が低め(種類による)
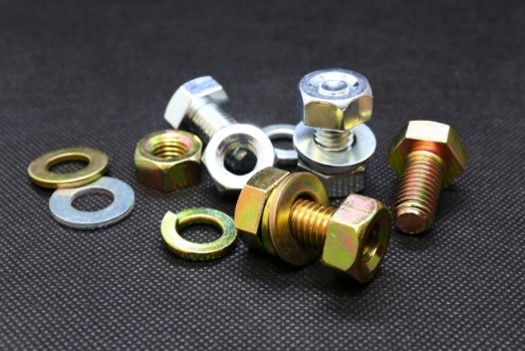
めっきは、金属や非金属の表面に薄い金属膜をつくる表面処理です。
見た目を良くしたり、防錆・防食を目的に使われたりすることが多く、塗装と用途が重なる部分もあります。
さらに、高硬度の皮膜で耐摩耗性を高めたり、フッ素樹脂を含ませて離型性や摺動性を持たせるなどの機能めっきもあります。
|
溶融めっき |
電気めっき |
化学(無電解)めっき |
気相めっき |
|
|
手法(原理) |
溶融した金属浴中に被加工物を浸漬して溶融した金属を表面に付着(合金化)させる。 |
水溶液や溶融塩などの電解液中に被加工物を浸漬し、直流の電気を通電することで液中の金属イオンを非加工物表面に析出させる。 |
めっき液の還元物質と金属イオンの化学反応を利用する。めっき液中の金属塩が還元され、非加工物の表面に析出する。 |
蒸発させた金属蒸気やイオン化した金属イオンなどを密閉容器内で非加工物に接触させて表面に皮膜を積層する。 |
|
特徴 |
低融点の金属のみ適用可能。非加工物が熱影響を受ける。 |
数十nm~mmオーダーの施工が可能で種類が豊富。非導電物には施工が難しく膜厚の均一性は製品形状の影響を受ける。 |
析出速度が遅く膜厚設定は薄めだが、均一性は高い。導電性がなくても施工可能。めっきの種類は少ない。 |
様々な金属や化合物の皮膜ができる。非加工物が熱影響を受けることがある。設備が複雑でコストが高い。 |
|
種類(成分) |
Zn、Al、Snなど |
Ni、Cu、Cr、Ag、Au、Snなど |
Ni(Ni-P)、Cu、Au、Pdなど |
各種金属および炭化物や窒化物などの化合物 |
- 高い導電性やはんだ付け性などを付与できる
- 金属特有の光沢による美しい外観が得られる
- 膜厚をμm単位で精密に制御しやすい
- 硬質クロムめっきの場合、非常に高い硬度を得られる
- 廃液処理にコストがかかり、環境負荷への配慮が必要
- 形状によっては膜厚が不均一になりやすい(電気めっきの場合)
- 基材によっては水素脆化による破損のリスクがある(高張力鋼など)
アルマイトは、陽極酸化処理によってアルミニウムの表面に酸化アルミニウムの皮膜をつくる表面処理です。
アルミニウムの軽さを生かしながら、耐摩耗性や耐食性、電気絶縁性を高めることができます。
できた酸化皮膜には無数の微細な孔があり、一般的には封孔処理でその孔を塞ぎます。
また、皮膜に染料を含ませることで着色ができるため、美観性を目的とした使い方もよくされています。
|
種類 |
特徴 |
|
白アルマイト |
アルミニウムの素地を生かした一般的なアルマイト |
|
カラーアルマイト |
酸化皮膜の孔に染料を含侵して着色。美観性に優れる。 |
|
硬質アルマイト |
低温処理によって硬い皮膜を形成。耐摩耗性に優れる。 |
|
潤滑性硬質アルマイト |
酸化被膜の孔にフッ素樹脂の微粒子を充填。潤滑性に優れる。 |
※アルマイトは基材(アルミニウム合金の番手)によって処理の難易度が変わるため、注意が必要です。
- 耐摩耗性、耐食性、電気絶縁性が向上する
- 任意の色に着色できる
- 皮膜が脆く、割れやすい(強い衝撃がかかると割れる)
- 耐熱性が低い(100℃前後でクラックが発生する)
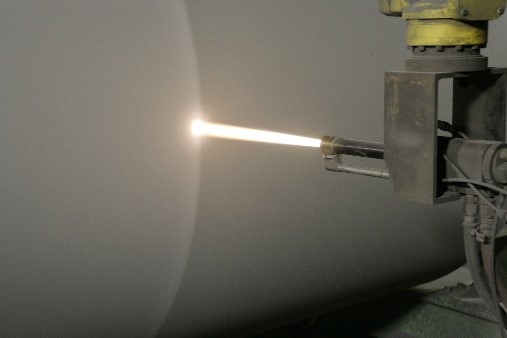
溶射は、金属やセラミックスなどの材料粒子を熱源で溶かしたり軟らかくしたりして、対象物の表面に吹き付けて皮膜をつくる表面処理です。
比較的低温で施工できるのが特徴で、使える材料もアルミニウム、チタン、モリブデンなどの金属、ステンレスなどの各種合金、アルミナなどのセラミックス、超硬合金などのサーメットと非常に幅広いです。
そのため、ニーズに合わせた高機能皮膜の形成が可能で、適用範囲が非常に広い技術です。
関連記事 溶射とは?
|
熱源 |
溶射方式 |
溶射法 |
溶射材料 |
|
燃焼ガス |
フレーム溶射 |
溶線式 |
金属、セラミックス充填コアードワイヤー |
|
溶棒式 |
セラミックス |
||
|
粉末式 |
金属、自溶合金、セラミックス |
||
|
高速フレーム溶射 |
HVOF |
金属、サーメット |
|
|
HVAF |
金属、サーメット |
||
|
電気 |
アーク溶射 |
― |
金属、セラミックス充填コアードワイヤー |
|
プラズマ溶射 |
大気プラズマ |
金属、セラミックス、サーメット |
|
|
減圧プラズマ |
金属、セラミックス、サーメット |
||
|
その他 |
コールドスプレー |
― |
金属、サーメット、一部のセラミックス |
|
機能 |
溶射材料 |
主な用途 |
|
耐摩耗性 |
WCサーメット(超硬合金)、Cr₃C₂サーメット、自溶合金、Al₂O₃-TiO₂ など |
各種ロール(鉄鋼、製紙など)、ポンプ部品、水車部品、各種機械部品 |
|
耐食性 |
Al、Al-Zn、Ni基合金 など |
橋脚、石油化学プラント、ボイラ など |
|
耐熱性 |
YSZ、MCrAlY など |
ガスタービン部材、エンジン部材 など |
|
絶縁性 |
Al₂O₃、Al₂O₃-TiO₂ など |
半導体製造装置部品、電気部品 など |
- 対象物の材質、サイズの制限が少ない
- 溶射材料の種類が豊富(さまざまなニーズに対応)
- 現地作業が可能
- 数十μmの薄膜から数mmの厚膜まで対応できる
- 低温での処理が可能
- 内径加工に制限がある
- 基材が薄い場合、反りが生じることがある
- 他の表面処理と比べて多孔質
素材によって適用できる処理が異なります。例えば、鉄鋼材料には防錆目的の塗装やめっき、溶射が多用されますが、アルミニウムには耐食性と装飾を兼ね備えたアルマイトが一般的に使われます。
高温環境では耐熱性に優れるセラミックス溶射、酸・アルカリ環境ではフッ素樹脂コーティング(塗装)や特殊な合金めっきなど、使用環境の過酷さに合わせた表面処理の選定が不可欠です。
腐食性ガスやプラズマに曝される真空装置内の部品に対し、高純度なセラミックス皮膜を施すことで、部品の長寿命化と製品の品質安定を実現しています。
塗装・めっき・アルマイト・溶射──それぞれに特長があり、目的や使用条件によって選ぶべき処理が異なります。
「性能・コスト・納期… どれを優先すべきか迷っている」
「結局、どれがベストなのかわからない」
そんなときこそ、トーカロにご相談ください。素材・用途・コスト・納期まで含めて、最適な表面処理をご提案いたします。
お問い合わせはこちら